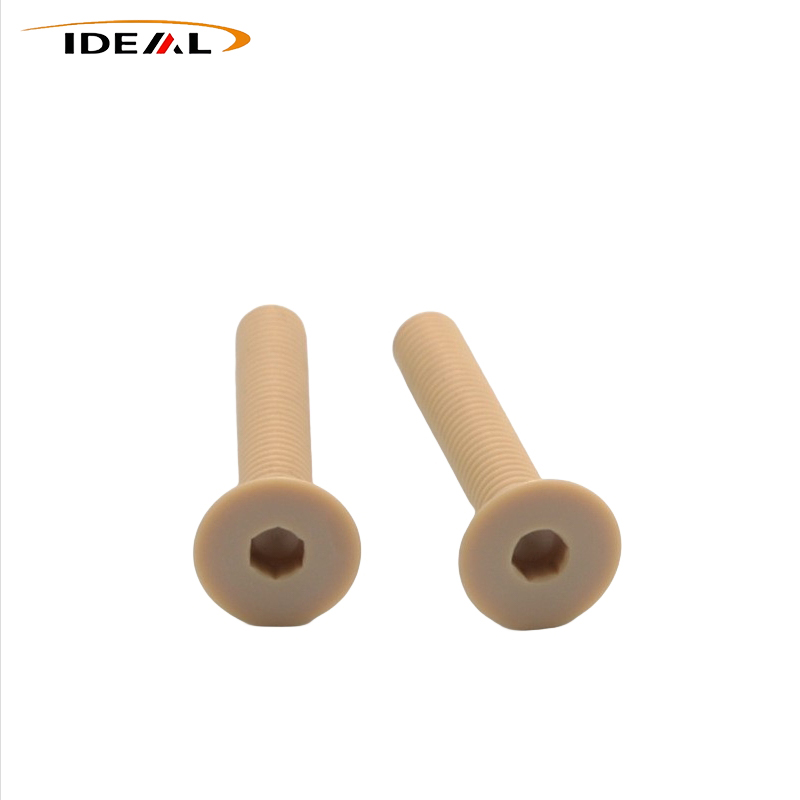
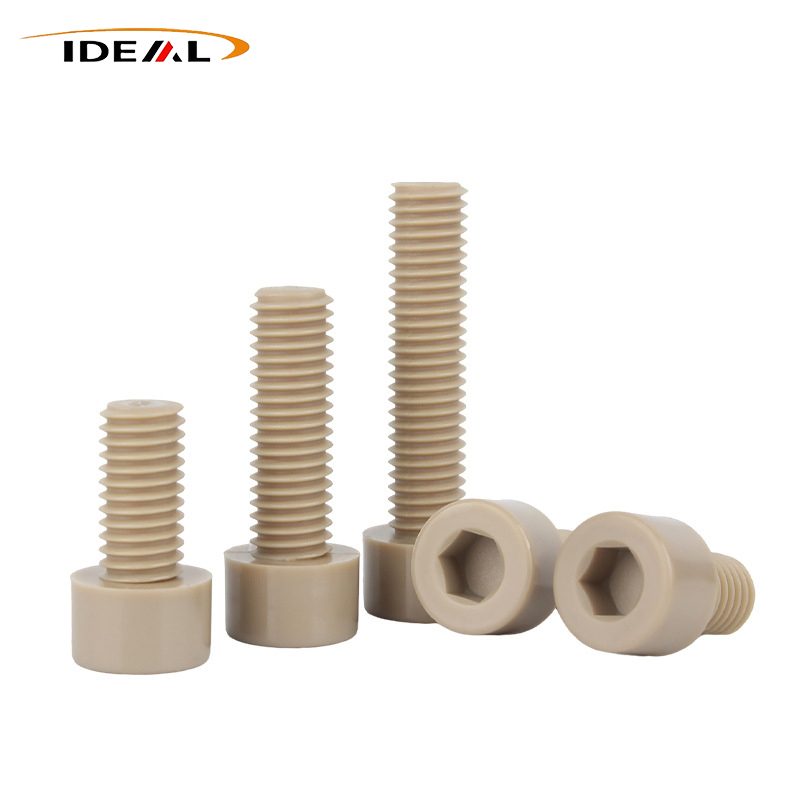
Як надійний виробник у Китаї, Ideal Plastic постачає гвинти з головкою під внутрішній ключ DIN912 / ISO 4762 PEEK у чистому вигляді, CF і GF. Ці немагнітні ізоляційні кріплення стійкі до тепла та корозії для напівпровідникового, хімічного та нового енергетичного точного обладнання, з чистим PEEK, що демонструє 8–12% релаксації напруги за 1000 годин при 200 ℃.
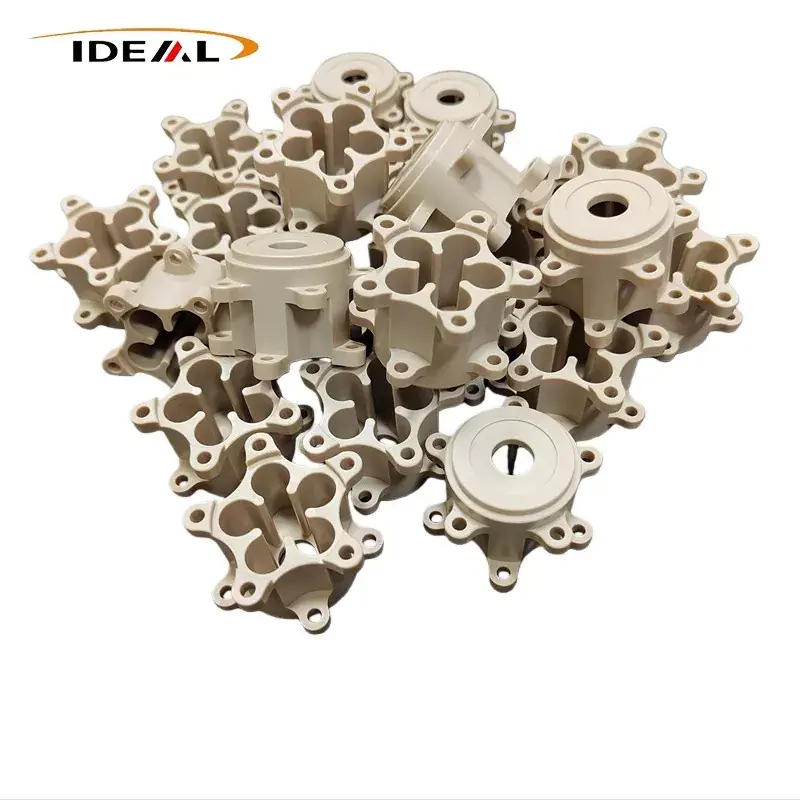
Ideal Plastic, професійний китайський постачальник високоефективних інженерних пластикових виробів, зосереджується на прецизійній обробці та індивідуальному виготовленні гвинтів PEEK з головкою під головку. Дотримуючись специфікацій DIN912 та ISO 4762, фабрика використовує як лиття під тиском, так і обробку з ЧПК для виробництва різних марок матеріалів, включаючи чистий PEEK, PEEK з вуглецевим наповненням і PEEK зі склонаповненим. Кожна виробнича партія проходить повну перевірку та контроль відстеження, орієнтуючись на середовище точного обладнання, де металеві кріплення не відповідають вимогам ізоляції, немагнітності або стійкості до корозії.
| Назва продукту | Гвинти з внутрішнім шестигранником PEEK |
| матеріал | PEEK без наповнювача, PEEK з вуглецевим наповненням, PEEK зі скляним наповненням |
| Колір | Чорний, бежевий (доступні кольори на замовлення) |
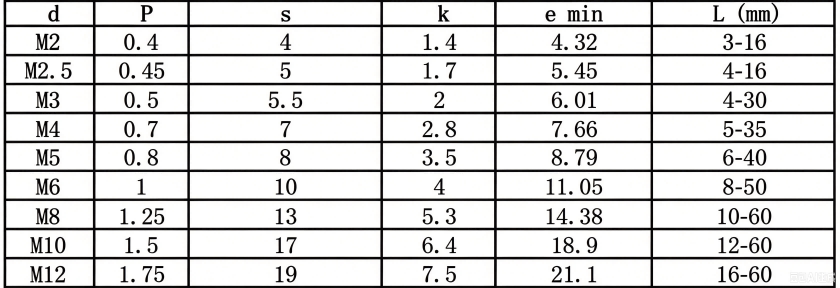
| Тип різьби | Метрична система (основний запас M1.6-M12), британська система (налаштована для північноамериканського обладнання) |
| Допуски на розміри | Стандартний допуск деталей: ±0,05-0,10 мм, допуск точних нестандартних деталей: ±0,02-0,05 мм |
| Співвісність | Співвісність шестигранної головки та гвинта ≤0,03 мм |
| Точність різьби | Зовнішня різьба 6g, відповідна внутрішня різьба 6H, імперська різьба UNC/UNF відповідає ASME B18.3, клас допуску 2A |
| Метричні розміри запасів | M1.6, M2, M2.5, M3, M4, M5, M6, M8, M10, M12 |
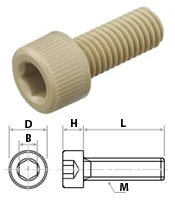
Гвинти з головкою PEEK мають чотири основні компоненти: циліндричну головку, внутрішню шестигранну порожнину приводу, хвостовик і різьбову частину. Незважаючи на те, що зовнішня геометрія відповідає металевим гвинтам з головкою під торцеву головку, полімерний матеріал PEEK потребує спеціальних структурних коригувань для контролю концентрації напруги та запобігання розтріскування під час затягування або термічного циклу.
1. Обробка закруглених кутів: Усі перехідні зони біля кореня головки та дна шестигранної порожнини округлені. Гострі кути створять концентровану напругу та спровокують утворення тріщин, коли крутний момент прикладається до деталей PEEK.
2. Регулювання глибини шестигранної порожнини: Глибина порожнини відповідає стандартним вимогам. Недостатня глибина призводить до вислизання гайкового ключа і пошкодження внутрішньої стінки; надмірна глибина зменшує товщину стінки головки та знижує опір моменту розриву.
3. Оптимізація профілю потоку: Профіль різьби тонше металевого кріплення. Кінчик різьби використовує заокруглений перехід без гострих країв, щоб зменшити концентрацію напруги в корені різьби та покращити ефективність проти ковзання. Вивідний кінець скошений для захисту першої різьби під час складання.
4. Стандарт якості поверхні: Армовані наповнювачем варіанти не можуть мати мікровиїмки або сколи на шестигранних внутрішніх стінках. Крихітні невидимі дефекти швидко розширяться під механічним навантаженням і спричинять неочікуваний злам.
Навіть маючи простий зовнішній вигляд, ці пластикові кріплення вимагають суворого контролю сировини, термічної обробки, механічної обробки та перевірки. Приховані дефекти можуть не виявлятися під час заводських вхідних випробувань і виявлятися невдало лише під час збирання замовником або екстремальних температурних циклів. Основні виробничі труднощі зосереджені на знятті внутрішньої напруги, формуванні різьби, обробці наповнювача та управлінні кристалізацією для виробів, виготовлених під тиском.
Існує багато прихованих ризиків у виробництві кріплень PEEK, і кожен етап обробки потребує точного контролю.
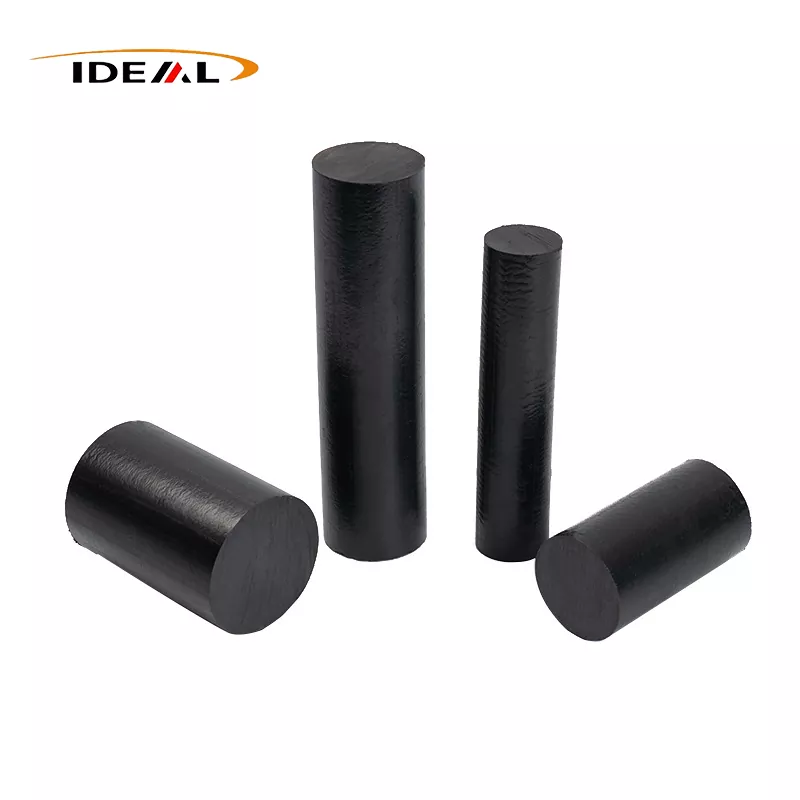
1. Управління залишковим стресом: Стрижні PEEK зберігають напругу екструзії після екструзії. Різання з ЧПК створює додаткову напругу різання від тиску інструменту та тепла різання. Якщо тривалість відпалу недостатня або швидкість нагрівання/охолодження занадто висока, напруга не може бути повністю звільнена. Продукти можуть пройти перевірку розмірів, але спотворення різьблення, деформація хвостовика та розтріскування головки виникнуть після тривалого зберігання та зміни температури.
2. Зношування інструменту та нарізка присадки: PEEK з вугільним і скляним наповнювачем містять тверді наповнювачі, які швидко зношують ріжучі інструменти. Зношені ріжучі інструменти викликають задирки на різьбі, відколи зубів і пошкодження внутрішніх шестигранних порожнин. Ці тонкі дефекти важко ідентифікувати візуально, але вони призводять до здирання різьби та руйнування головки під час операцій затягування.
3. Контроль кристалізації для лиття під тиском: Найбільш критичним моментом лиття під тиском є кристалізація, а не зовнішній вигляд. Температура форми повинна залишатися в межах 160-200 ℃ для повної кристалізації. Низька температура форми призводить до неповної кристалізації; вироби виглядають неушкодженими, але втрачають термо- та хімічну стійкість, що супроводжується усадкою та викривленням. Цей дефект неможливо виявити простим візуальним оглядом. Розплав PEEK має високу в'язкість, а сорти з наповнювачем мають гіршу текучість. Погана конструкція воріт і вентиляційних отворів спричиняє затримку повітря, сліди горіння та внутрішні мікропорожнини. Відпал після формування залишається обов'язковим, щоб уникнути ризику подальшої деформації.
Guangzhou Ideal встановлює шість основних контрольних розмірів для гвинтів PEEK з головкою під торцевий ключ: якість сировини, технологія обробки, точність різьблення, зовнішній вигляд, механічні властивості, відстеження партії.
1. Контроль сировини: Використовуються лише первинні стрижні та гранули PEEK; перероблений матеріал і змішування матеріалів заборонені. Вологість сировини контролюється на рівні ≤0,02%, щоб уникнути появи бульбашок, слідів опіку та зниження механічної міцності. Можуть бути надані сертифікати COC на сировину, що підтримує відстеження партій для напівпровідникових і медичних проектів.
2. Градієнтний відпал: заготовки з ЧПУ та вироби, виготовлені під тиском, проходять градієнтний відпал для зняття напруги. Швидкість нагрівання та охолодження суворо регулюється для усунення стресу екструзії, різання та формування. Готові деталі не можуть зберігати високу залишкову напругу, запобігаючи скручування різьблення, деформацію хвостовика та розтріскування головки під впливом температурних циклів.
3. Перевірка розміру різьби: Метрична різьба досягає класу точності 6H. Imperial нитки відповідають ASME B18.3. Датчик GO плавно вкручується, тоді як датчик NO-GO не може увійти. Реалізовано 100% GO / NO-GO контроль габаритів. Повний профіль різьби без пропусків зубів, розривів, відколів і задирок; зубний гребінь використовує заокруглений перехід і гострі кінчики заборонені. Поверхня різьби вільна від опіків і екструзійних пошкоджень, у зазорах різьблення немає залишків різання.
4. Візуальна перевірка зовнішнього вигляду: Поверхня циліндричної головки плоска. Внутрішня шестигранна порожнина не має відколотих кутів, виїмок, тріщин, підгарів або пошкоджень від ударів. Корпус гвинта не повинен мати тріщин, розшарувань, бульбашок, чорних плям і кольорових домішок. Поверхня різьби не має задирок і зламаних країв. Сорти наповнювача зберігають однорідний колір без плям агломерації наповнювача.
5. Випробування на руйнівний момент: Зразки однакових специфікацій проводять випробування на руйнівний крутний момент, щоб записати еталонне значення крутного моменту. Випробування на стійкість до крутного моменту головки вимагає зняття різьби перед поломкою головки; передчасний перелом голови неприпустимий.
6. Консистенція партії та упаковка: товари однакової партії зберігають постійний колір, розмір і механічні характеристики. Використовується окрема упаковка з чіткими етикетками, що вказують специфікацію, клас матеріалу та номер партії. Продукти для чистих приміщень упаковуються в пилонепроникні контейнери, щоб уникнути забруднення під час транспортування.
Гвинти з головкою з внутрішнім головкою PEEK використовують поліефіретеркетон (PEEK) як основний матеріал і випускаються трьох класів: чистий PEEK (природна ізоляція), армований скловолокном PEEK і армований вуглецевим волокном PEEK (провідний/антистатичний). Він має численні переваги, включаючи стійкість до високих температур, стійкість до корозії, ізоляцію, немагнітні властивості та легку конструкцію, що робить його широко використовуваним у напівпровідникових, хімічних, нових джерелах енергії та медичному обладнанні.
1. Закон ослаблення напруги при високій температурі: PEEK демонструє легку повзучість і релаксацію напруги вище 200 ℃: сила затиску трохи зменшується з часом (невід’ємна характеристика пластикових полімерів). Швидкість релаксації чистого PEEK: 8–12%/1000 год при 200 ℃. Швидкість релаксації PEEK, армованого скловолокном: 3–5%/1000 год при 200 ℃ (суттєво покращено, підходить для тривалого витримування високотемпературного тиску). Швидкість релаксації вуглецевого волокна PEEK: 2–3%/1000 год при 200 ℃ (оптимально, бажано для обладнання високого класу).
2. Інертна молекулярна структура та захист від забруднення: головний ланцюг PEEK має стабільну структуру бензольних кілець + ефірних зв’язків, що призводить до відсутності пластифікаторів, мастильних матеріалів або добавок, що виділяються, і нульового вивільнення іонів металу. Він не містить низькомолекулярних летких речовин, що запобігає запотіванню та забрудненню порожнинних лінз у вакуумному середовищі. Напівпровідникове, оптичне обладнання та обладнання для надчистої води розпізнає лише чисті відпалені деталі PEEK з ЧПУ для усунення слідів забруднення.
3. Високочастотна діелектрична проникність і стабільність: PEEK має діелектричну проникність 3,2–3,3, майже без коливань у високочастотному діапазоні 1–10 ГГц. Він демонструє надзвичайно низькі діелектричні втрати, запобігаючи перешкодам для радіочастотних сигналів і дрейфу сигналу. Металеві гвинти можуть відбивати, заважати та створювати вихрові струми; звичайні пластмаси діелектрично нестійкі на високих частотах. Підходить для спеціальних ізоляційних кріплень у базових станціях 5G, радіочастотних резонаторах, мікрохвильовому обладнанні та високочастотних приладах для тестування.
4. Водонепроникність: PEEK демонструє надзвичайно високу стабільність при високотемпературному гідролізі парою. Він витримує тисячі циклів автоклавування при 134 ℃ без розтріскування. Тривале занурення в гарячу воду, окріп і надчисту воду не викликає її вбирання води, розбухання або деформації. Підходить для медичної промисловості та виробництва чистої води.
5. Стійкість до опромінення: PEEK стійкий до гамма-променів та електронного променя. Він не стає крихким, не змінює колір і не тріскається після опромінення. Підходить для медичної радіаційної стерилізації, обладнання атомної промисловості та космічного опромінення.
6. Немагнітний: PEEK не містить феромагнітних елементів, ніколи не намагнічується, не має залишкового магнетизму та гістерезису. Його можна використовувати в апараті МРТ і точного калібрування магнітного поля. Навіть гвинти з нержавіючої сталі злегка намагнічуються в довгостроковому магнітному полі, що заважає створенню зображень і виявленню. PEEK повністю усуває цю проблему.
Правильний вибір класу допомагає інженерам уникнути невдач при складанні та проблем із довгостроковою надійністю під час використання цих пластикових кріплень у прецизійному обладнанні.
1. Чисте обмеження PEEK: Чистий PEEK не слід використовувати для кріплення під тиском в умовах гарячого та холодного циклу протягом тривалого часу, оскільки він може трохи послабитися.
2. Сценарій високотемпературної ізоляції: Для обладнання, яке потребує тривалої ізоляції при 200 ℃+, обов’язковим є PEEK, посилений GF30/CF30.
3. Середовище чистого приміщення: Для чистих приміщень із звичайною температурою навколишнього середовища чистий PEEK цілком достатній і забезпечує найкращу стабільність.
4. Ізоляція та статична небезпека: чистий PEEK забезпечує надвисоку ізоляцію з нульовим розсіюванням статичної електрики; у сухому середовищі може накопичуватися статична електрика (невеликий недолік для чистих приміщень).
5. Склонаповнений PEEK: Скловолокно PEEK є ізолятором із низьким накопиченням статичної електрики; оптимальний для загальних електричних застосувань.
6. Ефективність ESD з вуглецевим наповненням PEEK: Вуглецеве волокно PEEK досягає стандартного діапазону захисту від електростатичного розряду 10⁶–10⁹Ω, точно розсіює статичну електрику, не пошкоджує мікросхеми та не притягує пил.
7. Вибір марки напівпровідників: Чистий PEEK використовується для звичайних напівпровідникових порожнин, у той час як контактні пристосування для пластин повинні бути виготовлені з вуглецевого волокна PEEK. Змішування цих типів PEEK може спричинити електростатичний розряд стружки або забруднення порожнин пилом.
A1: 1. Відсутність прихованої внутрішньої напруги, нульовий дрейф у довгостроковій перспективі
2. Відсутність опадів, відсутність іонного забруднення, не забруднює прецизійні процеси
3. Найнижча високотемпературна повзучість, довгострокова стабільна сила затиску
4. Округлий профіль різьби, захист від сколів, висока міцність на кручення
5. Термін служби в умовах термічного циклу, вакууму та корозії в 3-5 разів перевищує термін служби моделей, виготовлених під тиском.
A2: 1. Справжній чистий PEEK: матово-бежевий, тонкий і без часток, однорідна ріжуча кромка
2. Перероблений PEEK: біліша, темніша, шорстка поверхня, локальна текстура апельсинової кірки
3. PEEK із нижньою начинкою: плямистий колір, виступаючі частинки, шорстка поверхня різьби
A3: 1. Під високою температурою поверхня PEEK розм’якшується, мікроскопічне прилягання поверхні контакту різьби становить 100%, без зазорів.
2. Мікроскопічний ефект холодного зварювання виникає в пластикових нитках під тиском → Відсутність заклинювання при кімнатній температурі, заклинювання при високій температурі та зачищення під час розбирання.
3. Рішення: обробка з мікропрозорим зазором + оптимізований радіус вершини різьби для роботи при високій температурі може усунути 99% заїдань при високій температурі.
A4: 1. Невідпалений PEEK: необоротна усадка при низьких температурах і розширення при високих температурах; після більш ніж 50 циклів нитка трохи деформується і посадка затягується.
2. Стандартний відпалений CNC PEEK: оборотне теплове розширення та звуження; стабільність розмірів після тисячі циклів.
3. Литий PEEK: нерівномірна кристалізація; односпрямована усадка при термоциклуванні; стає вільнішим і більш схильним до заклинювання під час використання.
A5: Литі під тиском деталі страждають від недостатньої кристалізації, прихованого напруження та дрейфу розмірів; Відпалені з ЧПУ деталі не мають внутрішньої напруги, мають низький рівень опадів і стабільну точність, з нульовим допуском до помилок у високоякісному обладнанні.