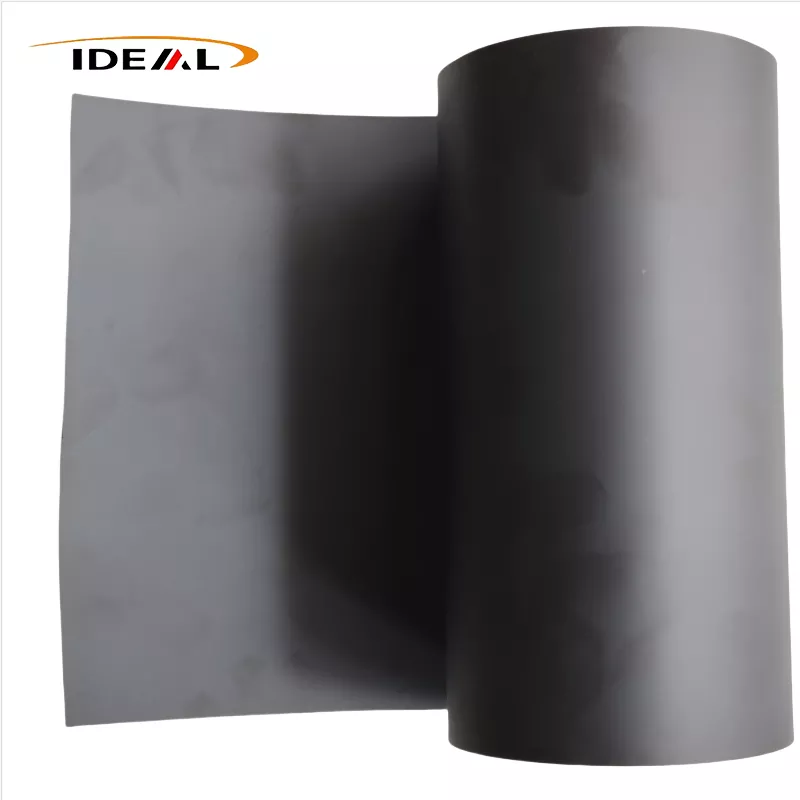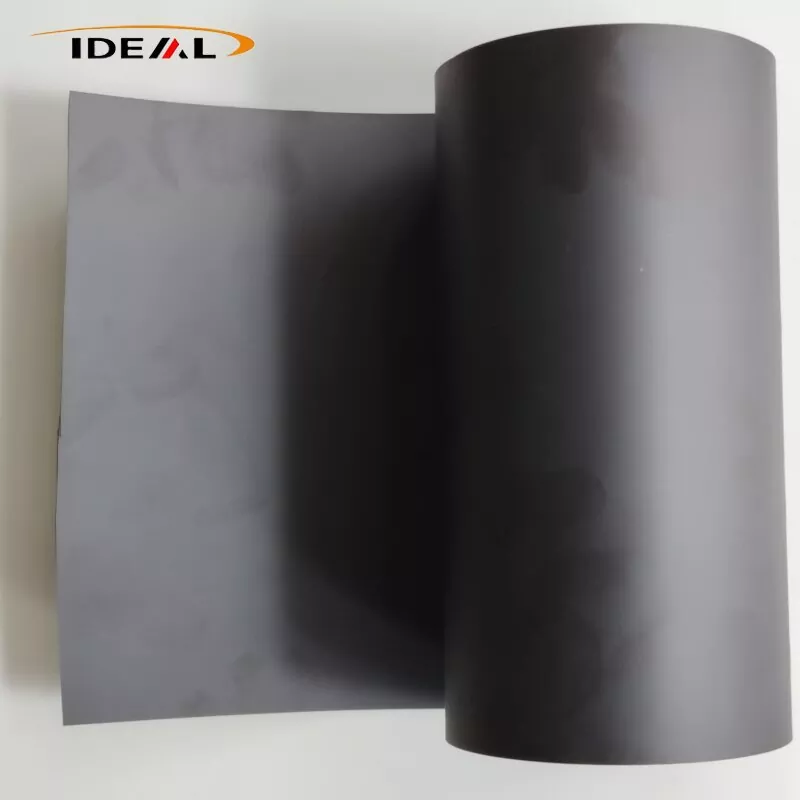
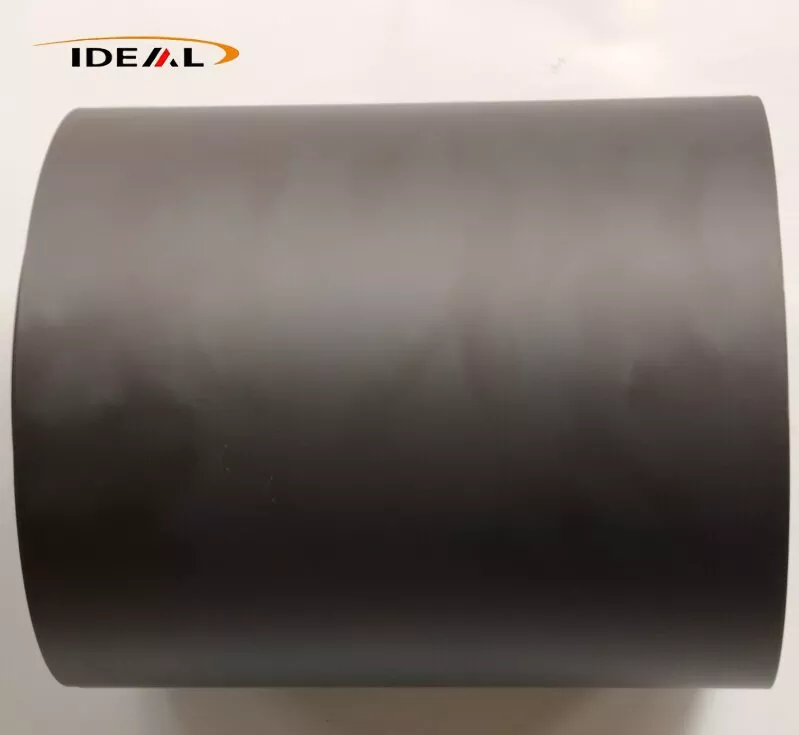
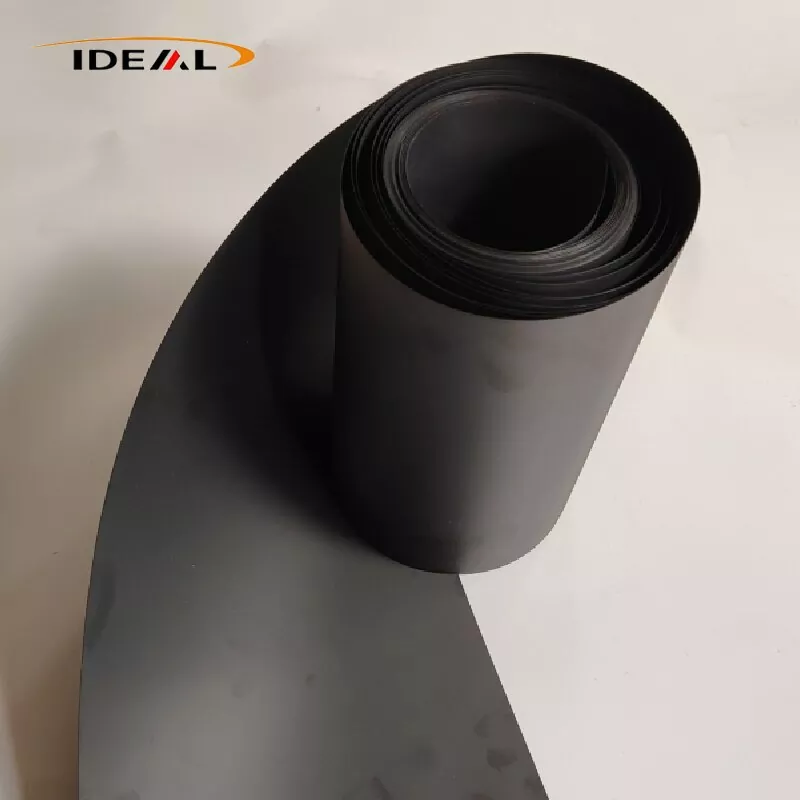
Плівка PEEK з вуглецевим наповненням (лита плівка з наповненого вуглецевим волокном поліефіретеркетону) використовує як матрицю напівкристалічну високоефективну термопластичну смолу PEEK. Він складається з подрібненого вуглецевого волокна на основі PAN і безперервно формується за допомогою процесу екструзії плоского лиття під тиском T-die, щоб отримати чорну технічну пластикову плівку.
Плівка PEEK з вуглецевим наповненням зберігає основні властивості первинного PEEK, зокрема стійкість до високих температур, хімічну стійкість, стійкість до гідролізу та стійкість до радіації. Водночас він забезпечує суттєві покращення жорсткості, теплопровідності, самозмащувальної зносостійкості та стабільності розмірів. Матеріал демонструє напівпровідникові характеристики та основні характеристики екранування електромагнітного випромінювання. Він в першу чергу підходить для умов експлуатації, пов’язаних із високотемпературним зносом, розсіюванням тепла, легкою конструкцією, вакуумним середовищем, аерокосмічною технікою, новою енергетикою та прецизійним обладнанням.
Плівка PEEK з вуглецевим волокном — це безперервна чорна композитна плівка, виготовлена з гранул PEEK, отриманих екструзійним способом, змішаних із подрібненими вуглецевими волокнами з подальшим литтям і високотемпературним відпалом. Доступні три основних класу наповнювача: CF10, CF20 і CF30.
Сорт CF10 з низьким вмістом має найнижчу в’язкість розплаву та оптимальну текучість, тому це найпростіший сорт для виробництва литої плівки (0,05–0,3 мм). Він має невелику кількість плаваючих волокон на поверхні, зберігає розумну міцність і протистоїть крихкості. Деформація після висікання є відносно незначною, що забезпечує хороший баланс армування та міцності.
Недоліки: обмежене підвищення жорсткості, незначне зниження коефіцієнта теплового розширення, помірне підвищення зносостійкості та помірне збільшення електро- та теплопровідності.
CF20 демонструє помірну в'язкість розплаву і може бути стабільно відлитий у плівки (0,10-0,40 мм). Порівняно з CF10 його модуль, зносостійкість, теплопровідність і стабільність розмірів помітно покращені. Крихкість не досягла рівня CF30, і плівка все ще зберігає прийнятний допуск на вигин. CF20 забезпечує найкращий загальний баланс між комплексними характеристиками матеріалу та здатністю до обробки литої плівки.
CF30 забезпечує найвищу міцність, зносостійкість і теплопровідність. Однак в’язкість розплаву значно зростає, що ускладнює стабільне виробництво надтонких литих плівок; надійне виробництво обмежується товщиною ≥0,25 мм. Плівка демонструє значно підвищену крихкість, при легкому згині можуть утворюватися мікротріщини. Ризик викривлення після висікання значно зростає, і контролювати плаваючі волокна на поверхні стає складним завданням. Основна гранула CF30 вже має дуже низьке подовження при розриві. Після обробки в тонку плівку вивільнення внутрішньої залишкової напруги значно збільшує ймовірність викривлення під час подальших операцій висікання.
Основним принципом цих відмінностей властивостей є те, що більший вміст вуглецевого волокна збільшує в’язкість розплаву. При обробці литої плівки розплавлена смола рівномірно розподіляється з щілинної матриці та протягується через низку охолоджуючих роликів. Композиції з високим наповненням чутливі до тріщин, поверхневих ямок і плаваючих дефектів волокон під час дії натягу.
Примітка. Цей опис стосується лише литих плівок, наповнених вуглецевим волокном; безперервні препреги з вуглецевого волокна виключаються, як і спеціальні антистатичні класи ESD. Звичайна плівка PEEK, наповнена вуглецевим волокном, не є еквівалентом спеціальної антистатичної плівки ESD. Діапазон його питомого опору є нестабільним, і він не може бути безпосередньо використаний як напівпровідниковий антистатичний матеріал.
Компанія Guangzhou Ideal розпочала виробництво плівки PEEK, наповненої вуглецевим волокном, у 2014 році. За останні десять з гаком років ми модернізували виробниче обладнання, оптимізували виробничі процеси та встановили офіційні процедури контролю якості. Суворий контроль реалізується на кожному етапі: вхідна перевірка суміші пелет, синхронний моніторинг у режимі реального часу під час виробництва та кінцеві лабораторні випробування на заводі.
1. Вхідна перевірка сировини:
A. Вологостійкість Карла Фішера використовується для аналізу вологості сировини. Ми контролюємо вміст вологи в модифікованих гранулах на рівні ≤0,02%, щоб запобігти дефектам бульбашок і точкових отворів у готових плівках.
B. Ми проводимо випробування залишків золи в муфельній печі (прожарювання при 580–600°C), щоб виміряти завантаження наповнювача з вуглецевого волокна. Допустиме відхилення між виміряним вмістом наповнювача та номінальною специфікацією становить ≤±0,5 мас.%.
C. Після двошнекового змішування для підготовки зразка вуглецеві волокна відокремлюються за допомогою піролізу. Довжина волокна підраховується під оптичним мікроскопом, щоб підтвердити цільовий діапазон довжини волокна, що залишився 0,2–0,6 мм, і визначити надмірне розчавлення волокна.
2. Плівка PEEK з вуглецевим волокном Он-лайн перевірка виробничої лінії в реальному часі:
A. Моніторинг товщини в режимі онлайн: товщиномір β-променів або лазерний безконтактний товщиномір виконує безперервне поперечне сканування по всій ширині рулону; генеруються криві товщини в режимі реального часу, а секції, що виходять за межі допуску, автоматично позначаються. Це підтримує точне регулювання кромки матриці в замкнутому циклі. Підходить для виробництва безперервної каст-плівки товщиною 0,1–0,5 мм; допуск по товщині становить ±0,01-0,03 мм.
B. Онлайн-система візуального контролю поверхні ПЗС: високошвидкісні промислові камери визначають дефекти поверхні, включаючи чорні плями, вигорілі частки, отвори, поздовжні подряпини та плаваючі волокна. Місця дефектів позначені за допомогою струминного маркування; дефектні сегменти полотна можна видалити під час наступних операцій намотування. Обмеження: перевірка ПЗС не може виявити вбудовані під поверхню металеві уламки або внутрішні мікропорожнини; він перевіряє лише зовнішню поверхню плівки.
C. Онлайн-рентгенівська перевірка: рентгенівська онлайн-дефектоскопія перевіряє плівку на наявність твердих металевих частинок. Це додаткове обладнання високого класу, яке не є стандартною конфігурацією для всіх серій виробництва.
3. Лабораторне випробування готової продукції в автономному режимі:
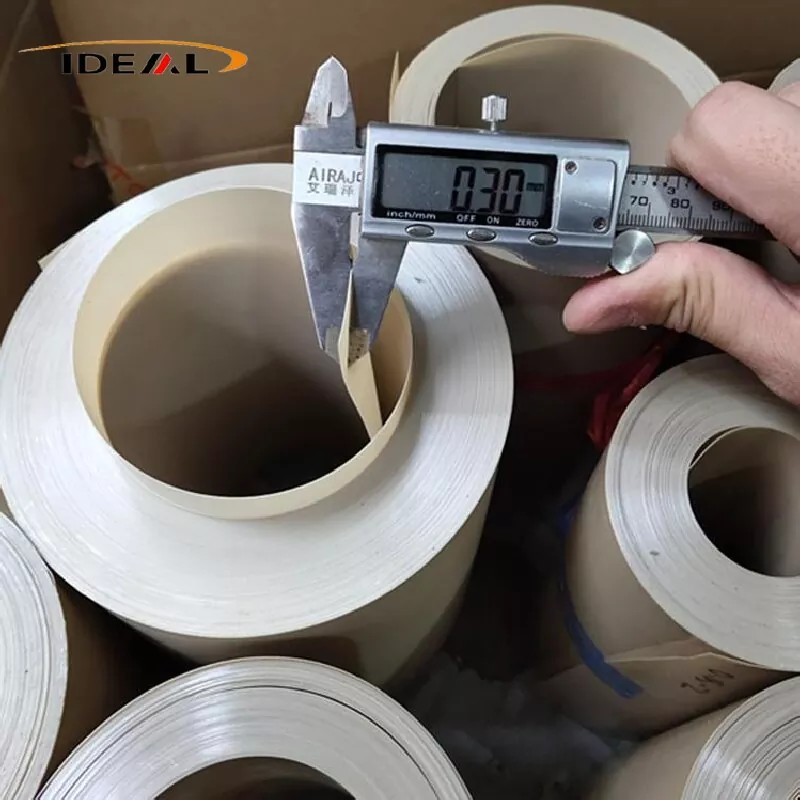
A. Перевірка розмірів і зовнішнього вигляду: товщина плівки вимірюється цифровим мікрометром; ширина, довжина і торець рулону перевіряються за допомогою сталевих мірок. Якість поверхні оцінюється візуальним спостереженням у поєднанні зі стереомікроскопічним дослідженням для оцінки ступеня тяжкості плаваючих волокон; розрізняють слабку текстуру поверхні та виступаючі відкриті плаваючі волокна. Подряпини на поверхні та дефекти чорних плям офіційно реєструються.
B. Виявлення мікроструктури: Зразки готують для металографічного аналізу поперечного перерізу. Ми оцінюємо дисперсію вуглецевого волокна, перевіряємо агломерацію волокон і кількісно визначаємо внутрішню пористість. Наша мета внутрішнього контролю для пористості становить менше 2%; ми також перевіряємо дрібне металеве сміття. DSC (диференціальна скануюча калориметрія) використовується для перевірки температури піку плавлення, кристалічності та температури склування (Tg). Внутрішня кристалічність контролюється в межах 25-32%; зміна кристалічності від партії до партії контролюється для оцінки ефективності обробки відпалом.
C. Випробування механічних властивостей: відповідно до ISO527-3, модуль міцності на розрив, міцність на розрив і подовження при розриві випробовуються окремо вздовж напрямку екструзійної машини (MD) і поперечного напрямку (TD). Розраховується відношення модуля MD-to-TD із внутрішньою контрольною межею ≤1,6 для керування анізотропією.
D. Оцінка залишкової внутрішньої напруги за допомогою випробування на деформацію висіканням: підготуйте зразки плівки PEEK, наповненої вуглецевим волокном квадратної форми C розміром 100 мм × 100 мм, вільно покладіть їх на плоску скляну пластину та дайте їм відпочити при кімнатній температурі протягом 24 годин. Вимірюється висота кутової арки кожного зразка. Для стандартних невідпалених марок максимально допустима висота арки становить ≤6 мм; для прецизійних офлайн-відпалених марок висота дуги має бути ≤2-3 мм.
E. Тестування теплових властивостей: температура теплового прогину (HDT, ISO75) і коефіцієнт теплового розширення (CTE) вимірюються в обох напрямках MD і TD, щоб оцінити стабільність розмірів за високої та низької температури.
F. Випробування на тертя та зносостійкість: Випробування на стирання за Табером проводять для визначення коефіцієнта тертя та швидкості зношування для оцінки зносостійкості.
A. Металографічний аналіз поперечного перерізу та випробування на розтяг є руйнівними пробними перевірками; вони не можуть гарантувати, що кожна позиція на всьому рулоні без дефектів.
B. Онлайн рентгенівська дефектоскопія металу є додатковим обладнанням преміум-класу. Фільтрація розплаву сама по собі не може усунути 100% ризику слідів металевих сторонніх забруднень.
C. Випробування на короблення забезпечує лише непряму оцінку залишкової внутрішньої напруги; не існує прямого методу випробування, щоб отримати числове значення залишкової напруги.
D. Анізотропію MD-TD можна оцінити лише на відібраних зразках; процес виробництва литої плівки не може повністю усунути цю притаманну анізотропну поведінку.
Завдяки згаданим вище процедурам контролю якості наша плівка PEEK з вуглецевим наповненням має плоскі, гладкі поверхні з обох боків, рівномірне матово-чорне покриття та постійний колір по всьому полотну.
1. Відсутність дефектів, що впливають на якість, таких як жорсткі чорні плями, спричинені агломерацією вуглецю, бульбашки, отвори, тріщини по товщині, глибокі подряпини, масляні плями чи сторонні включення.
2. Торці рулону акуратні, без витягування або зміщення шарів рулону. Намотування рівномірне і туге; між послідовними шарами рани вставляється розділювальна захисна плівка.
3. Жорсткі підняті чорні плями, вбудовані металеві тверді вкраплення, проникаючі отвори, суцільні подряпини, бульбашки та зморшки не допускаються.
4. Результати випробувань товщини, механічних характеристик і зольності в одній виробничій партії коливаються в допустимих межах.
5. Для кожної партії видається заводський сертифікат COC із зазначенням номера партії, завантаження наповнювача, товщини плівки та повних даних механічних випробувань.
| Назва товару | Наповнена вуглецем плівка PEEK |
| матеріал | CF10 PEEK, CF20 PEEK, CF30 PEEK |
| Колір (наповнювач) | Уніформа чорного матового кольору |
| Звичайна товщина | 12 мкм, 25 мкм, 50 мкм, 100 мкм, 200 мкм, 500 мкм, 1 мм |
| Ширина | 300 мм, 500 мм, 620 мм, 1000 мм підтримує будь-яку вузьку ширину на замовлення |
| Довжина | 50 м, 100 м, довгі та короткі рулони можна налаштувати за потреби |
| зразок | Підлягає переговорам |
| Сертифікати | ISO9001:2012 |
| Допоміжні послуги | різання, ламінування, обробка висіканням, різні типи цільних прокладок готових виробів можна налаштувати |
1. Теплопровідність: чистий PEEK має теплопровідність лише 0,29 Вт/(м·К). CF10 досягає 0,5–0,7 Вт/(м·K), тоді як CF30 досягає 0,8–1,2 Вт/(м·K), забезпечуючи в 3–4 рази вищу ефективність розсіювання тепла, ніж чистий PEEK.
2. Надзвичайно низький коефіцієнт теплового розширення (КТР). Скелет з вуглецевого волокна обмежує термічну деформацію смоли, забезпечуючи мінімальне відхилення розмірів під час термоциклування.
3. Після відпалу та обробки формування плівка досягає швидкості термічної усадки ≤0,5% при 260°C, зберігаючи стабільну точність розмірів для надтонких точних прокладок.
1. Цей матеріал має чудове властиве самозмащування, з коефіцієнтом тертя на 40% нижчим, ніж чистий PEEK. Забезпечує тривалу стабільну роботу без мастила.
2. Він забезпечує надзвичайну стійкість до втоми та стійкий до розтріскування або руйнування під час зворотно-поступального ковзання та багаторазового стиснення.
3. Обмеження: наповнена вуглецем плівка PEEK має нижчу міцність, ніж натуральна плівка PEEK без наповнювача з підвищеною крихкістю, що робить її непридатною для сценаріїв, пов’язаних із частим сильним вигином або ударною напругою.
4. Під час тривалого екстремального зворотно-поступального ковзання плівка може утворювати сліди твердого волокна, тому її не можна застосовувати для прямого контакту з поверхнями високоточних літографічних пластин.
Внутрішні вуглецеві волокна утворюють безперервну провідну мережу, забезпечуючи стабільний поверхневий питомий опір у діапазоні від 10³–10⁸ Ω/кв. Цей матеріал демонструє напівпровідникові характеристики та основні характеристики екранування від електромагнітних перешкод, які поглинають та ізолюють паразитні електромагнітні перешкоди, створювані кабелями та силовими модулями.
Плівка PEEK з вуглецевим волокном поєднує в собі високу теплопровідність, відмінну зносостійкість, електромагнітне екранування та стабільність у вакуумі, підтримуючи широкий спектр промислових застосувань, а саме:
Вона служить екрануючою плівкою від електромагнітних перешкод для повітряних кабелів, замінюючи традиційну мідну та алюмінієву фольгу та зменшуючи вагу компонентів більш ніж на 30%. Він діє як високотемпературна маслостійка ізоляційна прокладка для відсіків двигунів літаків, протистоїть корозії від авіаційного палива та гідравлічної рідини. Його радіаційно-стійкі властивості з низьким газовиділенням роблять його ідеальним для ізоляції супутникових вакуумних модулів за екстремальних перепадів температур у просторі. Він також використовується для зносостійких ковзних прокладок у механізмах трансмісії дронів.
З низьким виділенням газів, низьким утворенням іонів, високою теплопровідністю та стабільною стабільністю розмірів у вакуумі та високій температурі плівка PEEK, наповнена вуглецевим волокном, широко використовується в напівпровідникових процесах. Типові області застосування включають високотемпературну ізоляційну облицювання для вакуумних камер травлення, PVD, CVD і плазмового очищення; теплопровідні зносостійкі ультратонкі прокладки для фіксаторів перенесення пластин; теплоізоляційні плівки для стопорних кілець ЦМП; і теплопровідна зносостійка підкладка для високотемпературних стендів для випробування стружки.
Застосовується для самозмащувальних ковзних плівок підкладки для високошвидкісних лінійних напрямних і конвеєрних роликів, високотемпературних плівок для ін’єкційних і гарячих прес-форм, термо- та маслостійких ущільнювальних листів для гідравлічних клапанів і корпусів насосів, а також антифрикційних теплоізоляційних прокладок для з’єднань роботів, щоб уникнути накопичення тепла від тертя.
Підходить для термоізоляційного покриття вакуумних камер електронних мікроскопів і машин для нанесення оптичних покриттів, стійких до високотемпературної корозії прокладок для фізико-хімічного випробувального обладнання та радіаційно-захисних плівок для приладів виявлення ядер.
1. Напівпровідникові процеси надвисокої чистоти, що передбачають прямий контакт пластин, де виділення вуглецю може призвести до забруднення поверхні.
2. Застосування, що вимагають стабільних показників електростатичного розряду в межах 10⁶–10⁹ Ω/кв, оскільки цей матеріал демонструє неконтрольоване широке коливання питомого опору та не може відповідати стандартним вимогам щодо розсіювання статичної електрики.
3. Компоненти, які вимагають багаторазового згинання та гнучкості, через притаманну матеріалу крихкість і низьке подовження при розриві.
4. Оптичні прозорі компоненти, оскільки плівка повністю чорна та непрозора.
5. Надвисока площинність без деформації аркушів. Процес лиття створює властиву орієнтацію волокна; відпал лише знімає залишкову напругу і не може досягти повного нульового викривлення. Надвисока площинність вимагає додаткового двостороннього точного фрезерування з ЧПУ.
6. Умови роботи з сильними окисними середовищами, такими як концентрована сірчана кислота, яка роз’їдає підкладку PEEK.
A1: Для основного діапазону товщини 0,1–0,5 мм стандартний промисловий сорт забезпечує допуск ±0,02–0,04 мм, а прецизійний – ±0,01–0,03 мм. Допуск на ширину рулону становить ±2 мм, а допуск нарізаного листа ±1 мм. Для надтонких калібрів менше 0,1 мм застосовуються послаблені стандарти допуску, які підтверджуються технічною угодою.
A2: Деформація після висікання в основному спричинена фіксованою залишковою внутрішньою напругою, що виникає під час екструзійного лиття, а також анізотропною усадкою, спричиненою орієнтацією вуглецевого волокна в машинному напрямку. Сплави, відпалені в автономному режимі, ефективно знижують ризики викривлення, хоча властиву анізотропію матеріалу неможливо повністю усунути. Клієнти, які потребують надточної обробки, можуть застосувати вторинний відпал на місці для подальшої стабілізації площинності.
A3: Щоб мінімізувати залишкову напругу та анізотропію литої наповненої вуглецем плівки PEEK, ми використовуємо основні засоби контролю процесу, включаючи градієнтне повільне охолодження замість швидкого загартування, низький натяг витяжки, оптимізовану конфігурацію шнека з низьким зсувом і професійну обробку автономного відпалу. Наша система контролю якості суворо контролює співвідношення модулів MD-TD і рівень короблення при висіченні. Зауважте, що властиву матеріальну анізотропію можна лише пом’якшити, а не повністю усунути.
A4: ширина основного рулону варіюється від 300 до 650 мм і може бути додатково розрізана на вузьку ширину. Довжина рулону залежить від товщини: тонкі плівки товщиною 0,1–0,25 мм зазвичай становлять 25–50 м на рулон, а плівки середньої товщини 0,3–0,5 мм — 50–100 м на рулон, усі оснащені сердечником із внутрішнім діаметром 76 мм.
A5: Стандартна наповнена вуглецем плівка PEEK має нестабільний питомий напівпровідник у широкому діапазоні 10³–10⁵ Ω/кв. Він не є формально розсіювальним статичним матеріалом, який контролюється ESD, і він не може підтримувати стабільний питомий опір у стандартному діапазоні 10⁶–10⁹ Ω/sq ESD. Спеціальна плівка PEEK, стабілізована електростатичним розрядом, потрібна для формальних застосувань електростатичного розряду напівпровідників.
A6: Ні. Стандартна наповнена вуглецем плівка PEEK відкидає дрібні мікрочастинки вуглецю під час тертя, що спричиняє серйозне забруднення під час прямого контакту з пластинами. Цей матеріал придатний лише для зношуваних вкладишів та ізоляційних прокладок, які не контактують із пластинами, всередині напівпровідникового обладнання. Точні компоненти з пластинчастим контактом мають бути виготовлені з високочистих напівпровідникових матеріалів ESD PEEK.